 English
 Deutsch
 Español
 Français
 Italiano
 Nederlands
 Dansk
 Svenska
 Norsk
 Czech
 Polski
 Português
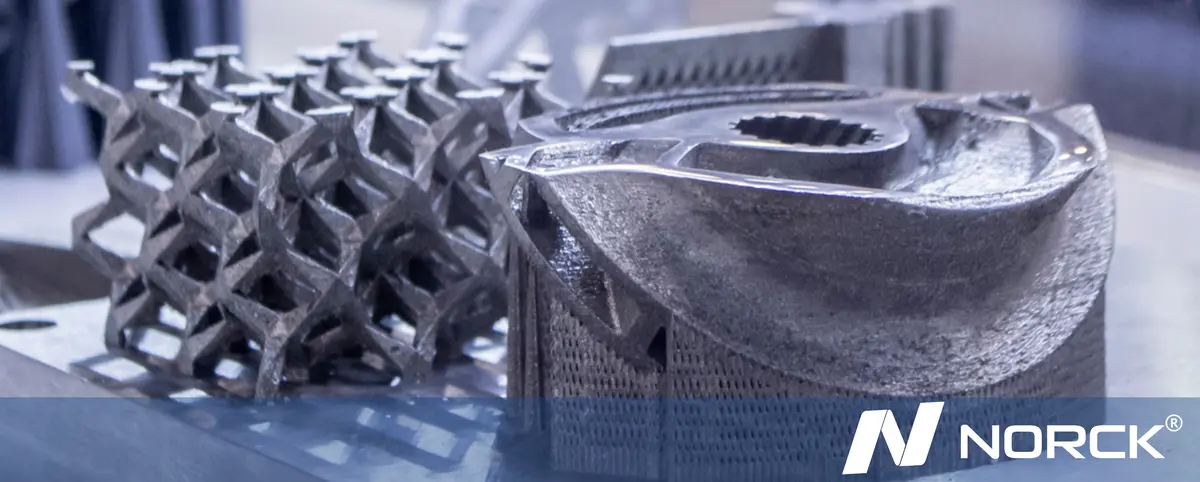
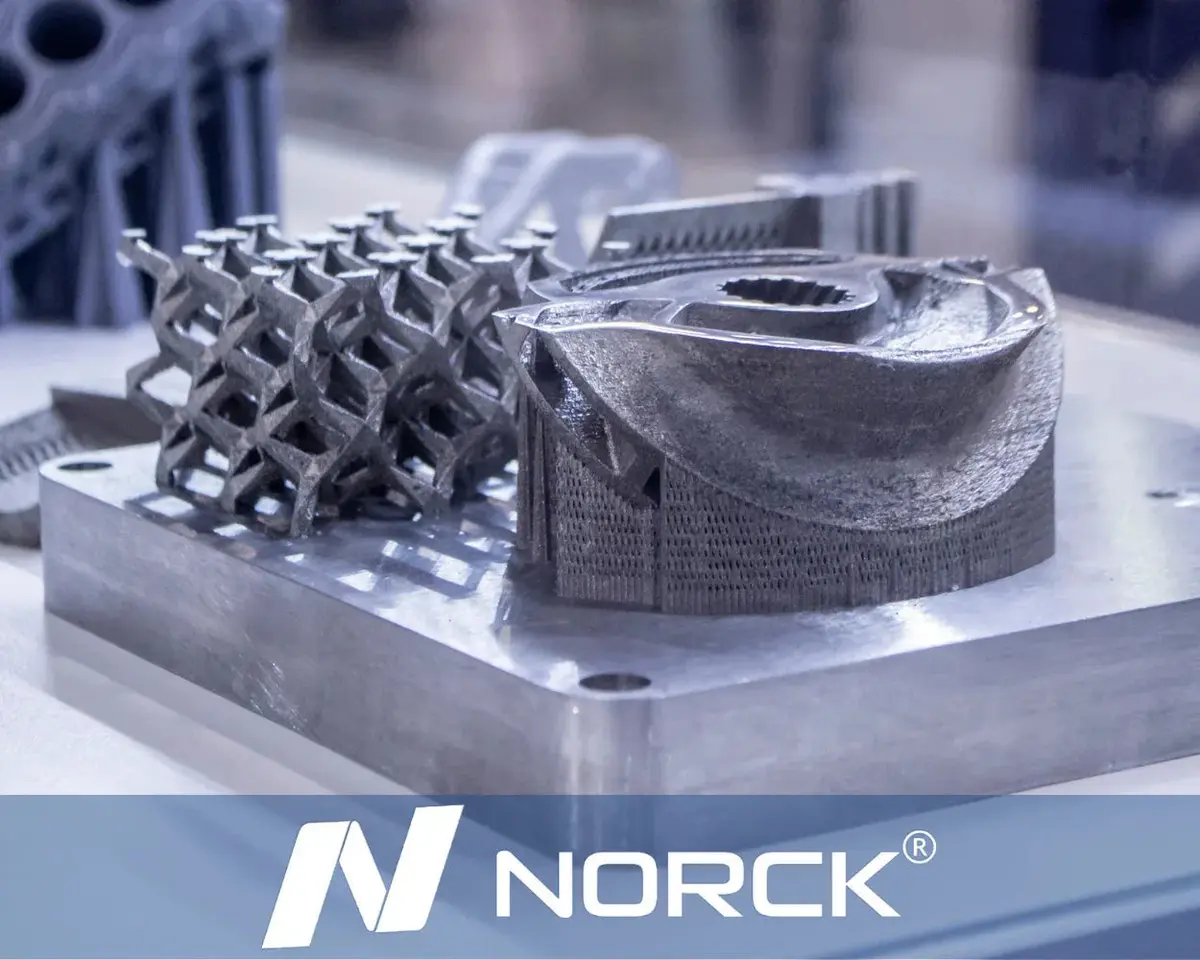
Impression 3D métal en 2025 : DMLS ou Binder Jetting ?
Le visage de la fabrication métallique a changé. En 2025, l'impression 3D métal n'est plus une lointaine expérience futuriste : elle s'est imposée comme une pierre angulaire de la production industrielle. Pourtant, avec cette maturité, une question désormais omniprésente se pose à chaque entreprise et à chaque ingénieur : quel service d'impression 3D métal est le mieux adapté à mon projet ?
Deux poids lourds dominent l'arène : le frittage laser direct de métal (DMLS) et le Binder Jetting métal (BJT, projection de liant). Tous deux produisent des pièces métalliques complexes, mais ils reposent sur des principes totalement différents, et choisir le mauvais procédé entraînera des coûts inutiles ou des défaillances sous contrainte.
Chez Norck, nous guidons nos clients jour après jour à travers ce type de carrefour technique. Ce guide lève le voile sur les différences entre le DMLS et le Binder Jetting pour vous permettre de prendre une décision éclairée pour votre cycle de production 2025.
Ci-dessous, nous comparons point par point le Binder Jetting métal et le DMLS, en commençant par la résistance et l'intégrité du matériau.
Comprendre les technologies
Qu'est-ce que le DMLS ?
« La référence absolue des pièces métalliques hautes performances » : le frittage laser direct de métal (DMLS) est une technologie qui utilise un puissant laser à fibre pour faire fondre et lier avec précision des couches de poudre métallique. Comme il exige une fusion complète du métal, le DMLS produit des pièces très denses et denses, dépassant parfois celles des métaux moulés ou forgés.
Qu'est-ce que le Binder Jetting ?
Le Binder Jetting peut être qualifié de service d'impression 3D métal « à grande vitesse ». Il ne repose pas sur un laser, mais sur une tête d'impression qui applique un agent liant liquide sur une couche de poudre métallique, ce qui « colle » littéralement l'ensemble. Une fois l'impression terminée, la pièce est dite « à vert » : elle est fragile et ne peut qu'être placée dans un four pour être frittée.
1. Résistance et intégrité du matériau
En matière de performances mécaniques, le DMLS a l'avantage. Comme le laser crée une liaison métallurgique complète pendant l'impression, les pièces sont denses à près de 100 % et isotropes.
-
DMLS : idéal pour les pièces fonctionnelles « finies » dans les secteurs de l'aérospatiale, du médical et de l'automobile.
-
Binder Jetting : bien que le frittage produise un composant solidement lié, il subsiste généralement presque toujours une certaine porosité, la densité ne pouvant atteindre que 95 % à 98 %. Cela reste insuffisant pour d'autres usages, comme une turbine de réacteur ou un support aérospatial.
2. Rapidité et évolutivité
C'est là que le Binder Jetting brille. En 2025, le Binder Jetting est le choix privilégié des entreprises qui passent du « prototypage » à la « production en série ».
-
DMLS : le laser doit tracer littéralement chaque détail de chaque pièce. Si vous avez un plateau entier de composants, le temps de fabrication augmente donc de façon linéaire. Le DMLS est ainsi mieux adapté aux petites séries de pièces très complexes.
-
Binder Jetting : la tête d'impression couvre tout le plateau en un seul passage et dépose le liant pour des dizaines de pièces à la fois. Elle peut imprimer un volume de fabrication complet en une fraction du temps nécessaire au DMLS. Si vous avez besoin de 500 supports métalliques d'ici la semaine prochaine, le Binder Jetting est très probablement la solution la plus efficace.
3. Précision et état de surface
Si votre conception comporte de minuscules canaux internes (comme le refroidissement conforme dans les moules) ou exige une précision dimensionnelle extrême, le DMLS l'emporte.
-
DMLS : le laser est extrêmement fin, ce qui permet des tolérances « serrées » et des détails nets. L'état de surface est homogène et ressemble à un papier de verre à grain fin.
-
Binder Jetting : les pièces subissent un retrait important lors du frittage au four, parfois jusqu'à 15 % à 20 %.
4. Considérations de coût
Pour un chef d'entreprise ou un responsable des achats, le résultat financier est souvent le facteur décisif.
-
DMLS : coût par pièce généralement plus élevé. Cela s'explique par la forte consommation d'énergie des lasers, la nécessité de structures de support à retirer manuellement et une cadence plus lente.
-
Binder Jetting : coût bien plus faible pour les gros volumes. Comme le procédé est plus rapide et ne nécessite pas de structures de support, le « prix par pièce » baisse nettement à mesure que la quantité commandée augmente.
5. Exigences de post-traitement
Le travail d'un service d'impression 3D métal est loin d'être terminé lorsque l'imprimante a achevé un projet.
-
DMLS : les pièces sont soudées au plateau de fabrication métallique. Elles ont besoin de « supports » pour éviter les déformations dues à la chaleur. Le retrait de ces structures de « support » ne peut se faire que manuellement, par électroérosion à fil ou par usinage CNC.
-
Binder Jetting : comme elles sont soutenues par la poudre libre, les pièces peuvent être imprimées sans supports. Elles nécessitent toutefois une étape supplémentaire de frittage au four, indispensable et longue de plusieurs heures, et parfois une compression isostatique à chaud si vous voulez atteindre une densité de 100 %.
Conclusion : laquelle vous faut-il ?
En 2025, le choix entre DMLS et Binder Jetting dépend des objectifs de votre projet :
-
Choisissez le DMLS : si vous avez besoin de composants hautes performances de qualité aérospatiale, d'implants médicaux à biocompatibilité certifiée ou de pièces dotées de structures en treillis internes complexes devant résister à des pressions extrêmes.
-
Binder Jetting : si vous avez besoin d'une production en série de 50 à 5 000 pièces dans le but de réduire le « coût unitaire » sur de grands lots de composants industriels fonctionnels pour lesquels une légère porosité est acceptable.
Norck ne croit pas à une approche « universelle ». Notre plateforme de fabrication analyse vos données CAO et le volume requis pour proposer la solution la plus efficace. Notre équipe veille à ce que vos pièces soient livrées selon les normes de qualité les plus élevées.
Contactez-nous dès aujourd'hui : l'un de nos ingénieurs vous aidera à déterminer quelle technologie de fabrication additive métallique convient à vos objectifs de production 2025.